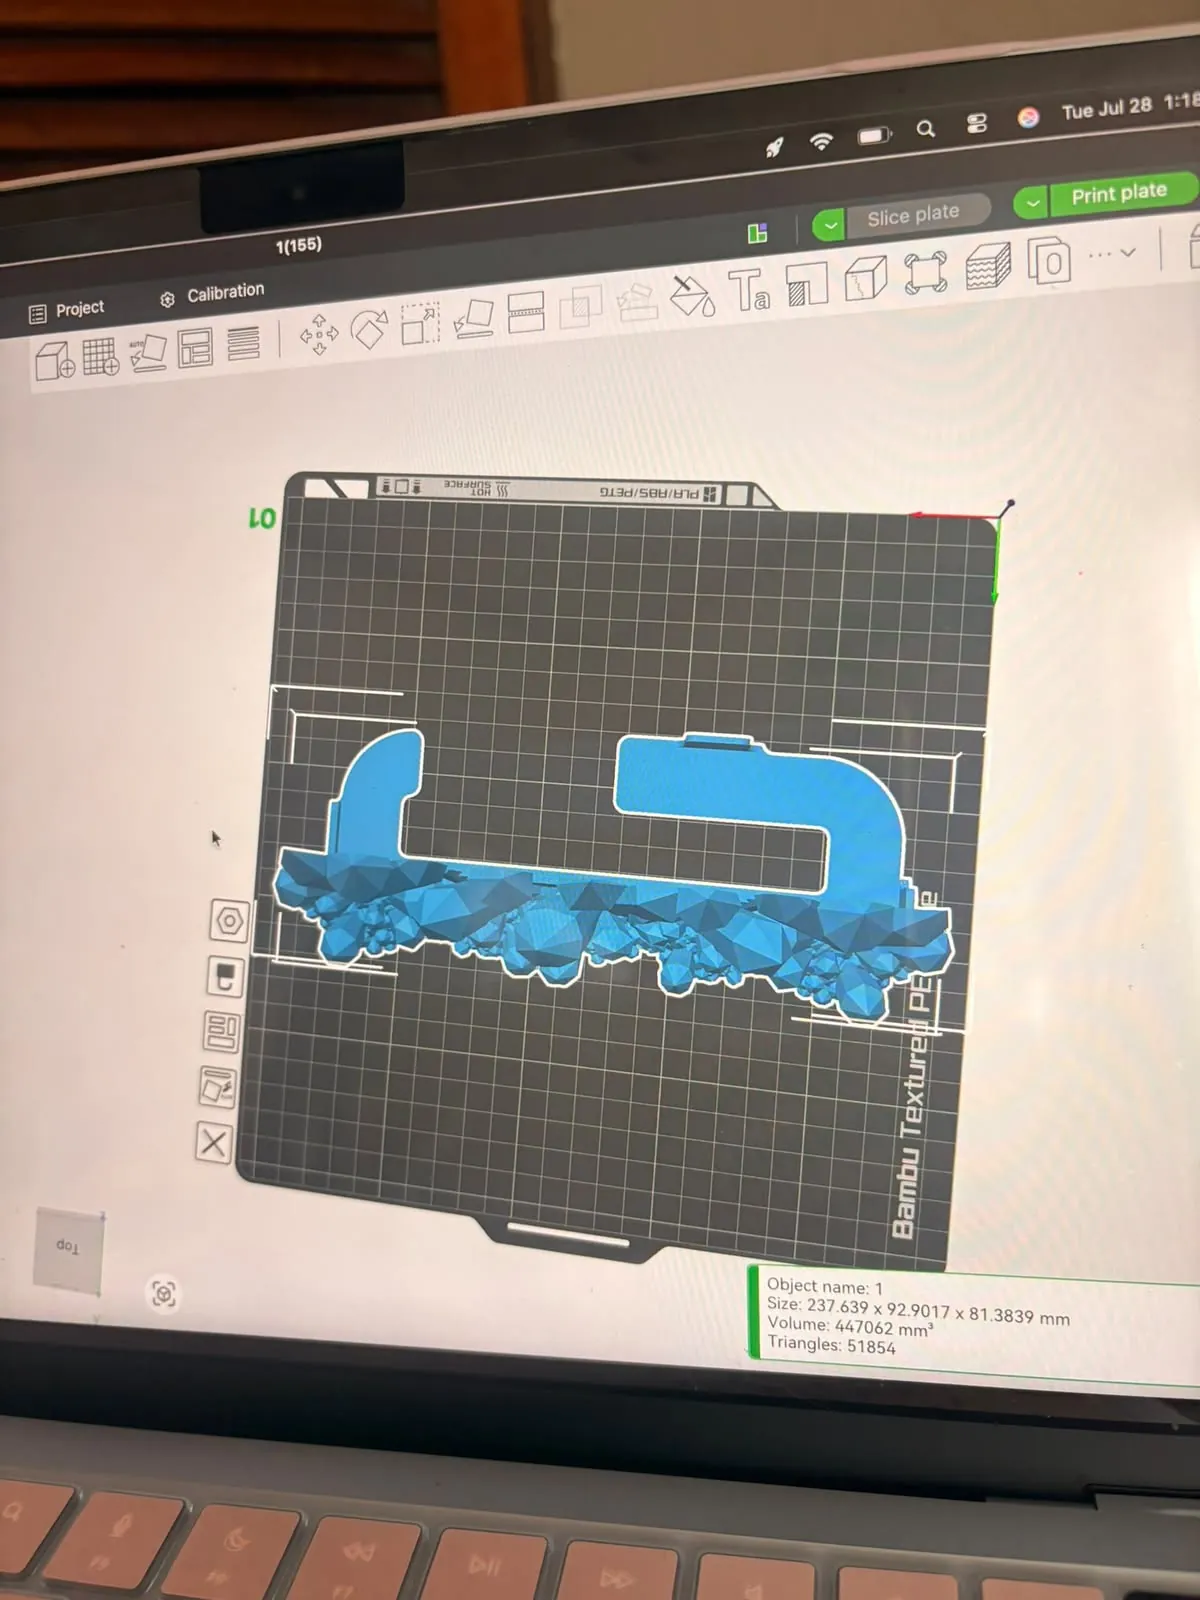
Antes de empezar: las 4 causas de casi todo
Cuando una impresión sale mal, casi siempre la culpa es de una de estas cuatro cosas:
- La cama: sucia, con grasa de los dedos o mal nivelada.
- El filamento: húmedo, viejo o del material equivocado para la pieza.
- La temperatura o la velocidad: demasiado alta, demasiado baja o demasiado rápida para ese material.
- El diseño: partes que cuelgan en el aire, paredes demasiado delgadas o una pieza mal acostada en la cama.
Revisa en ese orden y vas a resolver la mayoría de problemas sin gastar un colón. Abajo vamos falla por falla.
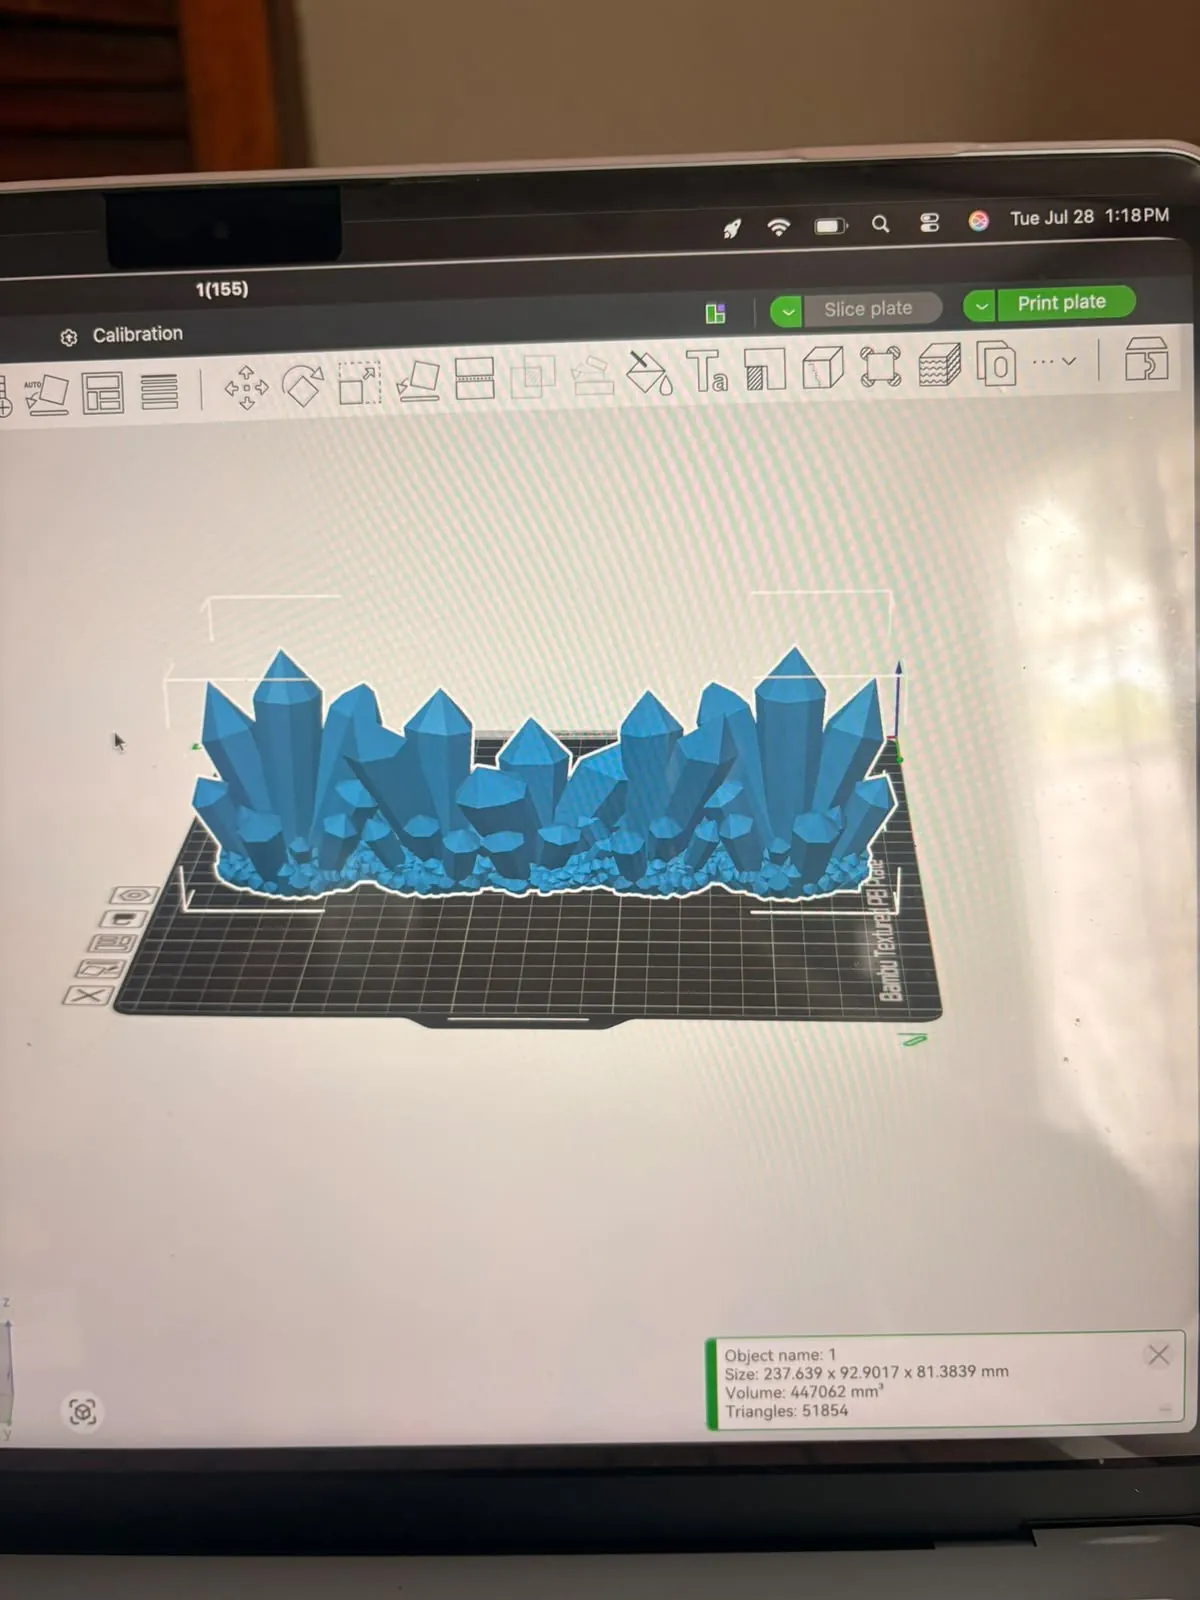
Warping: la pieza se levanta en las esquinas
Qué ves: las esquinas de la pieza se despegan de la cama y se doblan hacia arriba. A veces la pieza entera se suelta a mitad de la impresión.
Por qué pasa: el plástico se encoge al enfriarse. Las capas de arriba, al encogerse, jalan las de abajo hacia el centro y levantan las esquinas. Es mucho más común en ABS, ASA y nylon que en PLA.
Cómo arreglarlo:
- Lava la cama con agua y jabón de platos, sécala bien y no la toques con los dedos. Es el arreglo más efectivo y el que más gente se salta. El alcohol isopropílico ayuda entre lavadas.
- Usa la temperatura de cama correcta para el material (la que trae el perfil del filamento en tu programa).
- Agrega un "brim": un borde delgado alrededor de la pieza que aumenta la superficie pegada. Se quita fácil al terminar.
- Usa pegamento de cama o barra de pegamento en materiales difíciles.
- Cierra la impresora o protégela de corrientes de aire. Un abanico o una ventana abierta al lado pueden causar warping.
- Con ABS y ASA, usa una impresora cerrada y baja o apaga el ventilador de la pieza.
- Redondea las esquinas en el diseño si puedes: las esquinas de 90 grados son las primeras en levantarse.
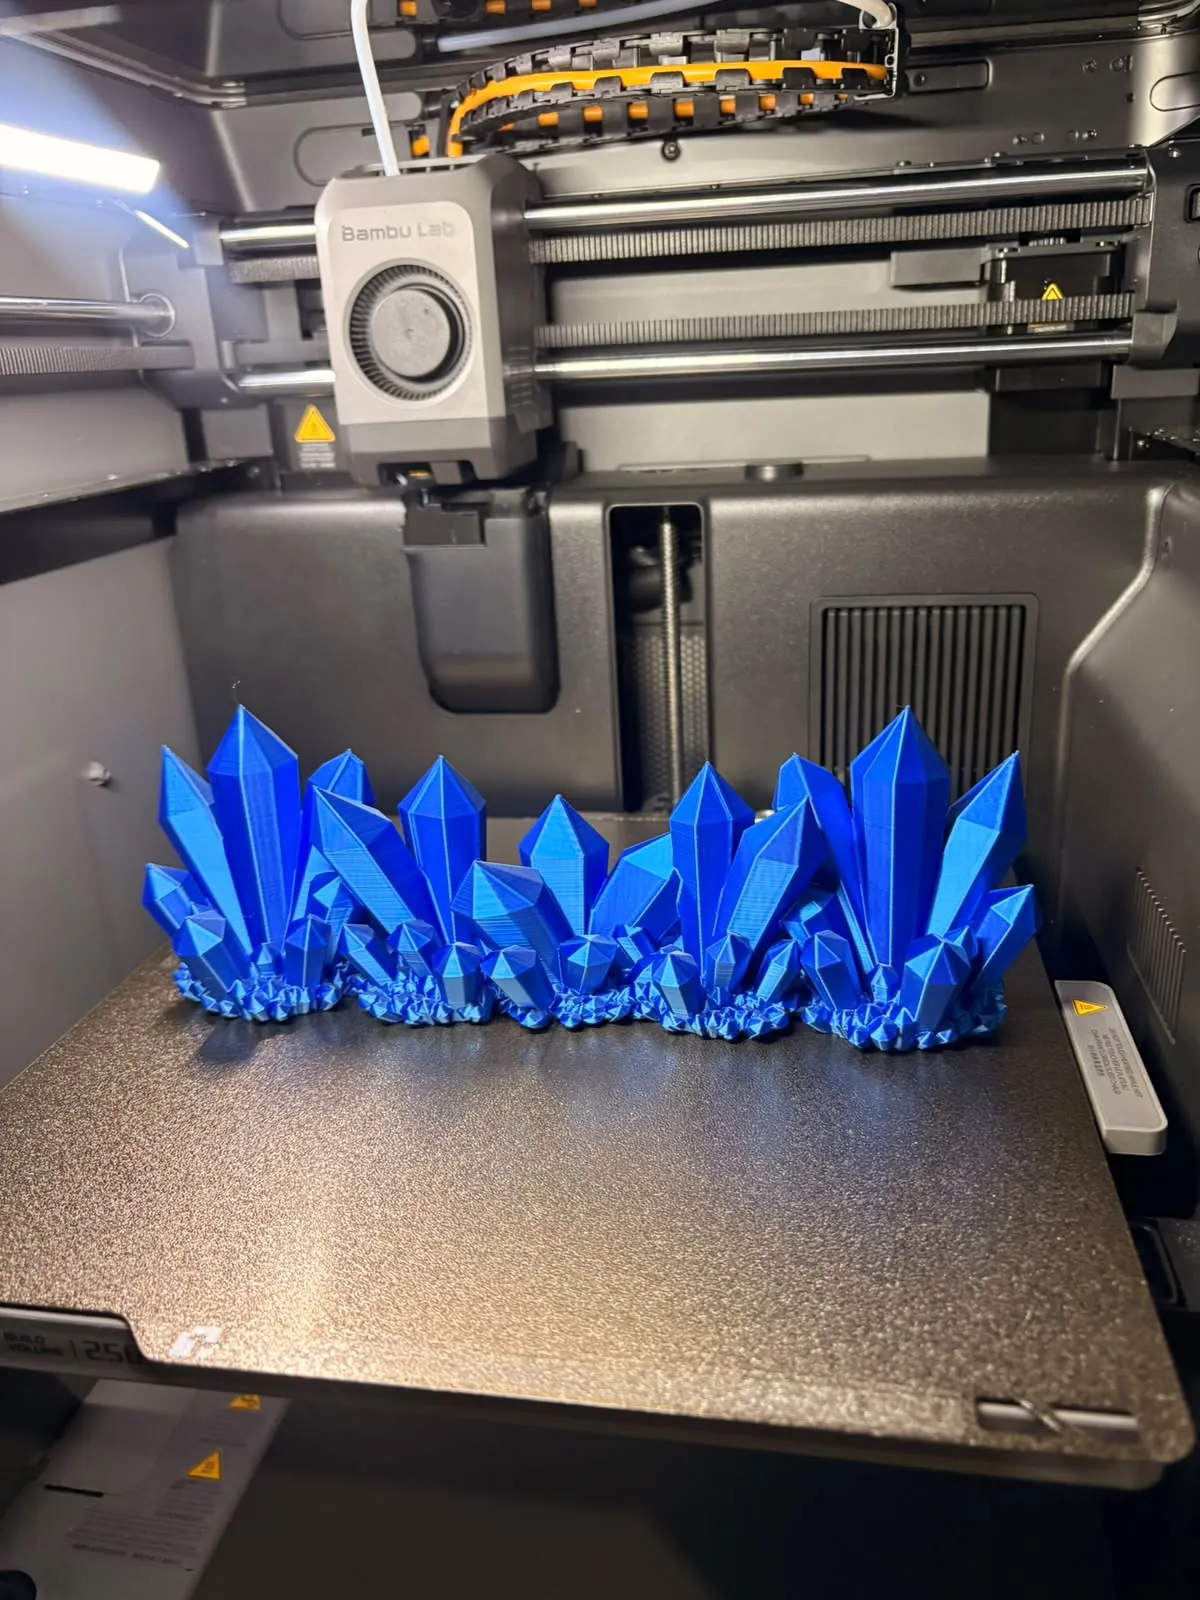
Primera capa y nivelado de la cama
Qué ves: el filamento no se pega, sale en "fideos" sueltos, o al contrario, la boquilla raspa la cama y casi no sale plástico.
Por qué pasa: la distancia entre la boquilla y la cama no es la correcta. Si está muy lejos, el plástico cae redondo y no se pega. Si está muy cerca, se aplasta de más o se tapa la salida.
Cómo arreglarlo:
- Corre la calibración automática si tu impresora la tiene (Bambu Lab, Creality K2, Prusa Core One y la mayoría de impresoras modernas). Hazlo cada vez que cambies la lámina de la cama o muevas la impresora.
- En impresoras con nivelado manual, usa el truco de la hoja de papel: la boquilla debe rozar el papel con una resistencia leve en cada esquina y en el centro.
- Ajusta el "Z offset" (la altura fina de la primera capa) en pasos pequeños hasta que la primera capa se vea plana, sin huecos entre líneas y sin crestas.
- Imprime la primera capa más despacio. Casi todos los programas permiten bajar la velocidad solo de la primera capa.
- Revisa la lámina de la cama. Las láminas texturizadas o lisas de PEI se gastan con el tiempo; si hay zonas donde nada se pega aunque esté limpia, toca cambiarla.
Si la primera capa sale bien, casi todo lo demás sale bien. Vale la pena dedicarle tiempo.
Stringing: hilos entre las partes de la pieza
Qué ves: telarañas finas de plástico entre dos partes separadas de la pieza, como pelos.
Por qué pasa: cuando la boquilla viaja de un punto a otro sin imprimir, el plástico derretido gotea. Las causas más comunes son temperatura alta, retracción mal ajustada y filamento húmedo.
Cómo arreglarlo:
- Seca el filamento. En Costa Rica esta es la causa número 1, sobre todo con PETG y TPU. Prueba otro rollo: si ese no hace hilos, el primero está húmedo.
- Baja la temperatura de la boquilla de 5 en 5 grados, hasta el mínimo que recomienda el fabricante.
- Revisa la retracción, que es cuando la impresora jala el filamento un poquito hacia atrás antes de moverse. Los perfiles de fábrica suelen estar bien; cámbialos solo poco a poco.
- Limpia la boquilla si tiene plástico pegado por fuera.
- Para piezas ya impresas, una pistola de calor pasada 1 o 2 segundos derrite los hilos. No la dejes más tiempo o deformas la pieza.
Boquilla tapada
Qué ves: la impresora mueve el cabezal pero sale poco o nada de plástico, el motor del extrusor hace "clic" o el filamento sale torcido hacia un lado.
Por qué pasa: un pedacito de plástico quemado, polvo, un filamento de baja calidad o imprimir un material de alta temperatura y luego bajar a PLA sin limpiar. También pasa cuando la boquilla está demasiado cerca de la cama en la primera capa.
Cómo arreglarlo:
- Calienta la boquilla a la temperatura del último material usado y empuja filamento a mano para ver si sale.
- Haz una "extracción en frío" (cold pull): calienta, mete filamento, baja la temperatura hasta que el plástico esté blando pero no líquido y jala fuerte. El filamento sale con la "suciedad" pegada en la punta. Repite hasta que salga limpio. Busca las temperaturas exactas en el manual de tu impresora.
- Usa la aguja de limpieza que traen muchas impresoras, con la boquilla caliente.
- Si nada funciona, cambia la boquilla o el hotend. En muchas impresoras modernas se cambia en minutos sin herramientas especiales. Tener uno de repuesto en casa es la mejor inversión.
Si imprimes con filamentos con fibra de carbono, glow o madera, usa boquilla de acero endurecido; las de latón se gastan rápido con esas partículas.
Subextrusión y sobreextrusión
Subextrusión (sale poco plástico): paredes con huecos, capas que no se unen, relleno débil. Revisa si la boquilla está parcialmente tapada, si el filamento está húmedo, si la temperatura está baja para la velocidad que usas o si el rollo se trabó en el carrete o en el tubo. Bajar la velocidad suele ayudar.
Sobreextrusión (sale demasiado): superficies gordas, esquinas abultadas, piezas que no encajan porque quedaron más grandes. Revisa que el diámetro del filamento en el programa coincida con el real (1.75 mm) y calibra el flujo. Muchos programas, como Bambu Studio u Orca Slicer, tienen pruebas de calibración de flujo listas; te contamos más en nuestra guía de programas de impresión 3D.
Capas corridas (layer shifts)
Qué ves: de repente, a cierta altura, toda la pieza sigue imprimiéndose desplazada hacia un lado, como un pastel mal apilado.
Por qué pasa: el cabezal chocó con algo (una esquina levantada por warping, un hilo endurecido), las correas están flojas o la velocidad es demasiado alta para la impresora. También pasa si alguien golpea la mesa.
Cómo arreglarlo:
- Revisa la tensión de las correas según el manual.
- Arregla primero el warping, porque las esquinas levantadas son un obstáculo para la boquilla.
- Pon la impresora en una mesa firme; las impresoras rápidas vibran mucho.
- Baja la velocidad o la aceleración si el problema se repite siempre en el mismo tipo de pieza.
- Limpia y lubrica los ejes según las indicaciones del fabricante.
Voladizos y soportes: cómo imprime una barba colgando
Este es el problema que más confunde a quien empieza, sobre todo al imprimir figuras.
La regla de los 45 grados
Una impresora no puede poner plástico en el aire: cada capa necesita algo debajo. Pero cada capa nueva puede sobresalir un poquito de la anterior, como una escalera invertida. Si la pared se inclina hasta unos 45 grados respecto a la vertical, cada capa todavía se apoya en la de abajo y la impresora la saca bien. Con buena ventilación, PLA y una boquilla normal, muchas impresoras aguantan hasta 55 o 60 grados. Más allá de eso, el plástico se cae y sale feo.
Una "T" se imprime bien de cabeza (al revés) y mal derecha: los brazos de la T quedarían flotando.
El ejemplo de la barba
Imagina una figura de un señor con barba larga. Si la barba descansa sobre el pecho, la impresora la construye capa por capa desde el pecho y no hay problema. Si la barba cuelga separada del pecho, la punta de abajo empieza en el aire: no hay nada debajo donde poner la primera capa.
Hay 4 formas de resolverlo:
- Soportes: el programa construye "andamios" debajo de la barba. Después se quitan con alicate. Funcionan, pero dejan marcas donde tocaron la pieza. En las impresoras de dos boquillas, los soportes se pueden hacer de un material distinto que se separa mejor.
- Inclinar la pieza: si acuestas la figura un poco hacia atrás, la barba queda en un ángulo que la impresora sí puede construir sin soporte. A veces girar la pieza 20 o 30 grados elimina casi todos los soportes.
- Partir la pieza: se imprime la cabeza aparte, o la barba aparte, cada una en su mejor posición, y luego se pegan. Así imprimen muchas figuras profesionales.
- Rellenar el hueco en el diseño: si la barba está a pocos milímetros del pecho, conviene unir ese espacio en el modelo. Un soporte atrapado en un hueco de 2 o 3 mm es casi imposible de sacar.
Consejo extra: los programas permiten bloquear soportes en zonas como la cara, para que no queden marcas donde más se nota. Si descargas modelos, busca los que dicen "sin soportes" o "supportless"; en nuestra guía de modelos 3D para imprimir te decimos dónde encontrarlos.
Puentes
Un puente es una línea que va de un punto apoyado a otro sobre el vacío, como el tablero de una mesa. Las impresoras pueden "tender" puentes cortos sin soporte porque el plástico se estira y se enfría en el aire. Puentes de pocos centímetros salen bien con buena ventilación; los largos necesitan soporte.
Fallas por humedad: el problema tico
En Costa Rica, la humedad del aire es alta buena parte del año, sobre todo en la época lluviosa, de mayo a noviembre según el Instituto Meteorológico Nacional. Un filamento húmedo puede causar casi todas las fallas de esta lista:
- Chasquidos y burbujas mientras imprime.
- Hilos que no se arreglan ajustando la retracción.
- Superficies opacas y rugosas, sobre todo en PLA silk.
- Piezas débiles que se quiebran entre capas.
- Filamento quebradizo que se parte dentro del tubo o del AMS y tranca la impresora.
La solución es secar el rollo y guardarlo en un lugar seco con sílica gel. Lo explicamos con temperaturas y trucos en nuestra guía de filamento en Costa Rica, en la sección de humedad.
Repuestos en Costa Rica
Tener a mano unas pocas piezas te ahorra días de impresora parada:
- Boquillas o hotends de repuesto (al menos uno de 0.4 mm).
- Una lámina de cama extra.
- Sílica gel para el AMS y tus cajas.
- Tubo PTFE y cortador, si tu impresora los usa.
Dónde buscarlos:
- 3D-ego (Desamparados y San Ramón): vimos boquillas para Bambu Lab de 0.2 mm y 0.6 mm a ₡14,500 cada una, un par de boquillas de 0.4 mm a ₡19,500 y la cama BIQU Cryogrip Pro a ₡25,000 (precios vistos en noviembre de 2026).
- evoz3D: tiene categorías de boquillas, superficies de impresión y secadores.
- TCrea 3D: categoría de repuestos y soporte técnico en el país.
- Pritonic: repuestos y también piezas usadas de impresoras.
- CRCibernética: para impresoras Prusa; dicen mantener repuestos en inventario durante años.
- DGtalic: repuestos bajo pedido, sobre todo para equipo profesional.
Antes de comprar, confirma que el repuesto sea exactamente para tu modelo; una boquilla de una Bambu A1 no es igual a la de una P2S o una X2D. Si buscas impresora nueva con buen soporte local, mira nuestra guía de impresoras 3D en Costa Rica.
Cuando la pieza se resiste
Hay piezas que, por diseño, son difíciles: figuras con partes muy finas, piezas grandes en ABS o diseños con muchos voladizos. Si ya probaste todo y sigue saliendo mal, puedes preguntar a la comunidad: en Héroes 3D de Costa Rica reunimos a makers ticos que comparten lo que saben. Y si vas a vender impresiones, las fallas son costo: lo calculamos en negocio de impresión 3D.
O deja que lo imprimamos por ti. En Pinklab nos encargamos de preparar el modelo para que salga bien, desde la orientación hasta los soportes. Tú lo imaginas, nosotros lo creamos. Pedidos por DM en Instagram @pinklab.cr. Más sobre cómo funciona en impresión 3D en Costa Rica y en regalos impresos en 3D.
Preguntas frecuentes
¿Por qué mi impresión no se pega a la cama?
Casi siempre es la cama sucia o la primera capa demasiado alta. Lava la lámina con agua y jabón de platos, sécala bien, corre la calibración y baja un poco la altura de la primera capa.
¿Qué es el warping y cómo lo evito?
Es cuando las esquinas de la pieza se levantan porque el plástico se encoge al enfriarse. Se evita con cama limpia, temperatura correcta, un brim alrededor de la pieza y, para ABS o ASA, una impresora cerrada.
¿Cómo destapo la boquilla de mi impresora 3D?
Calienta la boquilla, empuja filamento a mano y, si no sale, haz una extracción en frío (cold pull) varias veces. Si sigue tapada, cambia la boquilla o el hotend.
¿Por qué salen hilos entre las partes de mi pieza?
Por temperatura demasiado alta, retracción mal ajustada o filamento húmedo. En Costa Rica, prueba primero secando el rollo.
¿Cuándo necesito soportes?
Cuando una parte de la pieza sobresale más de unos 45 grados o empieza en el aire, como una barba que cuelga separada del pecho. A veces basta con inclinar o partir la pieza para no necesitarlos.
¿Dónde compro una boquilla de repuesto en Costa Rica?
En tiendas como 3D-ego, evoz3D, TCrea 3D y Pritonic. Confirma que sea para tu modelo exacto de impresora.
¿Quieres algo impreso en 3D? Angel lo hace por ti.
Pedidos por DM en Instagram