Qué es el stringing
El stringing son hilos finos de plástico, como telarañas o pelos, que quedan entre dos partes separadas de una pieza. Pasa mucho en figuras con brazos, en letras sueltas y en piezas con torres o columnas.
No daña la pieza por dentro, pero se ve feo y toma tiempo limpiarlo. Este artículo amplía la sección de hilos de nuestra guía de problemas comunes de impresión 3D.
Por qué pasa
Cuando la boquilla termina una parte y viaja a otra sin imprimir, el plástico derretido que queda adentro sigue goteando. Ese goteo se estira en el aire y forma el hilo.
Las causas principales son:
Primero: revisa la humedad
En Costa Rica esta es la primera sospecha. La época lluviosa va de mayo a noviembre según el Instituto Meteorológico Nacional, y un rollo abierto puede absorber humedad del aire en pocos días. El PETG y el TPU son los más sensibles.
Señales de que tu filamento está húmedo:
La prueba más rápida, que también recomienda Prusa: imprime lo mismo con otro rollo. Si el otro no hace hilos, el primero está húmedo. Sécalo en un secador o en una caja seca y guárdalo con sílica gel. Te damos temperaturas y tiempos por material en secar filamento en el clima de Costa Rica.
Cómo arreglarlo, paso a paso
Cambia una sola cosa a la vez e imprime una prueba pequeña, como una torre de hilos (stringing test), para ver qué funcionó.
- Seca el filamento y vuelve a probar.
- Baja la temperatura de la boquilla de 5 en 5 grados, como sugiere Prusa, sin bajar del mínimo que indica el fabricante del filamento. Si las capas empiezan a separarse, te pasaste.
- Revisa la retracción. Los perfiles de fábrica suelen estar bien. Si los cambias, hazlo poco a poco. En impresoras con el motor del extrusor encima de la boquilla la retracción es corta: Prusa recomienda no pasar de 2 mm en varios de sus modelos. Las impresoras con tubo largo entre motor y boquilla (Bowden) usan más; la Prusa MINI, por ejemplo, viene con 3.2 mm.
- Sube un poco la velocidad de retracción, si tu programa lo permite. Prusa advierte que muy rápida puede hacer que el motor salte pasos.
- Activa "evitar cruzar perímetros" en tu programa. Así la boquilla viaja por dentro de la pieza y los hilos quedan escondidos.
- Limpia la boquilla por fuera con la boquilla caliente y con cuidado, y quita los restos de material anterior.
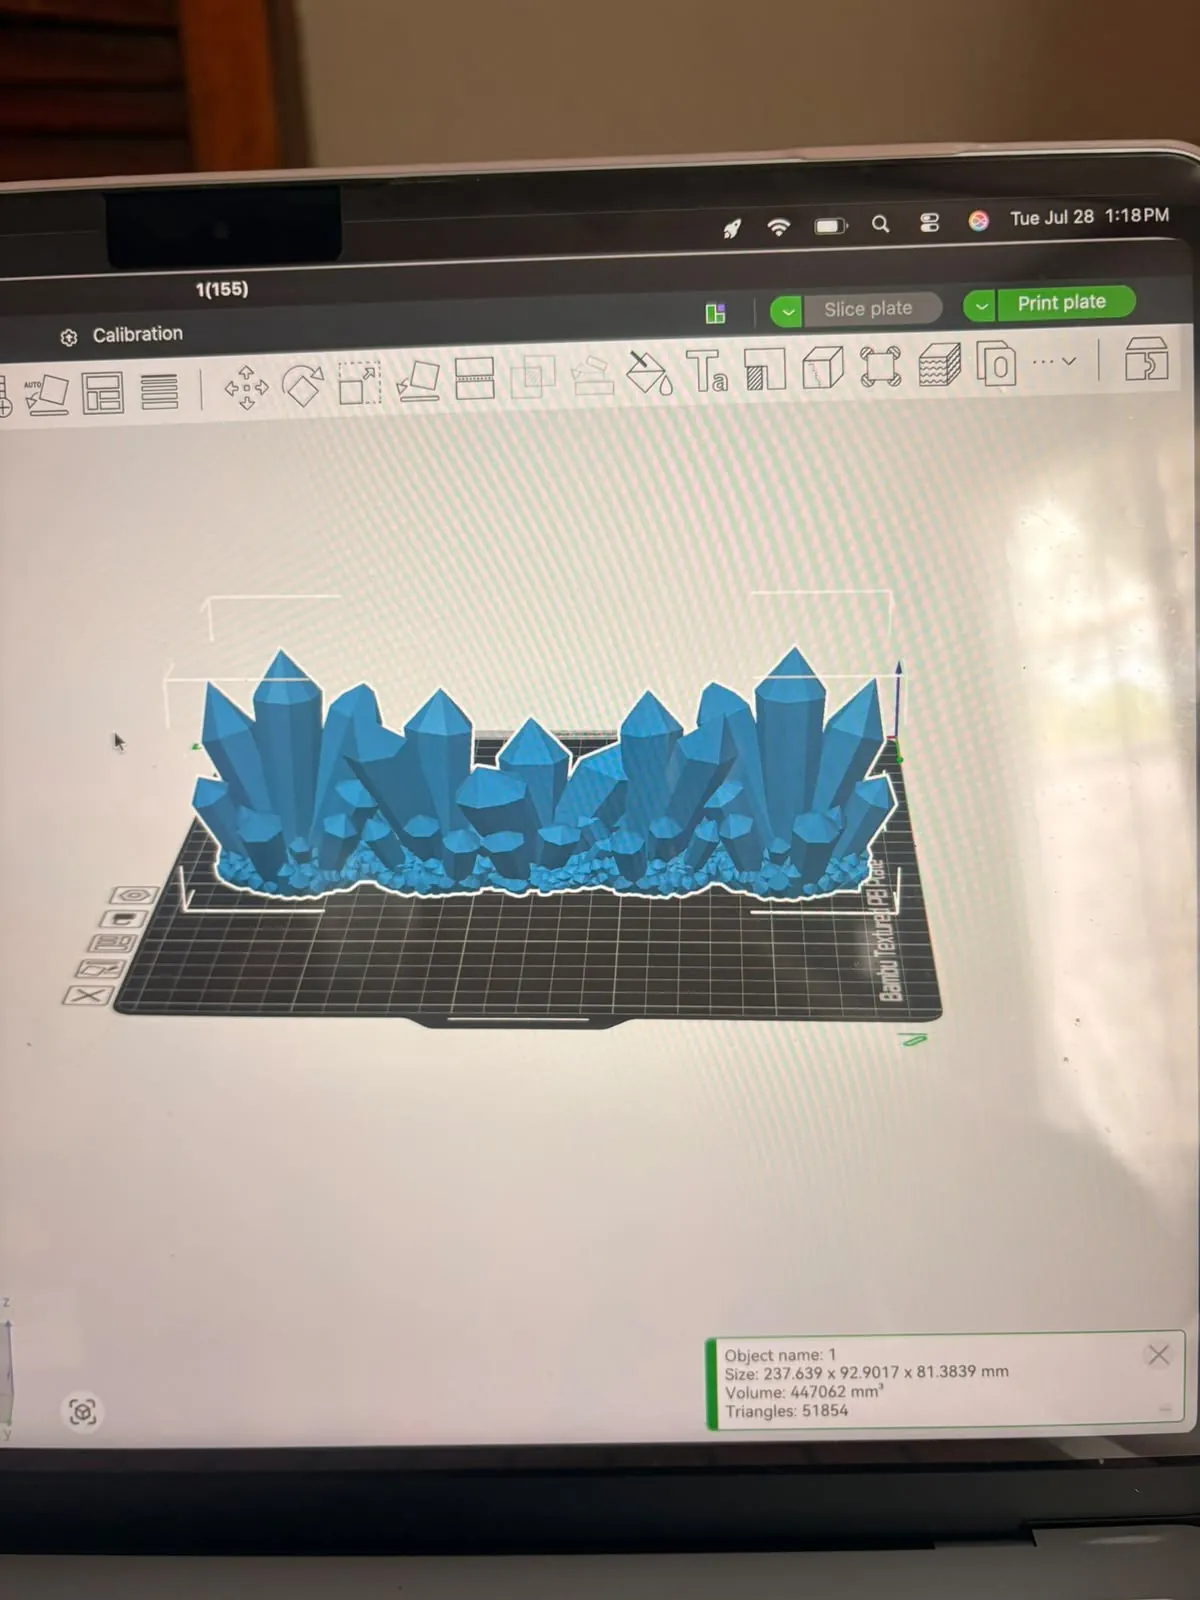
Arreglos por material
Cómo limpiar los hilos de una pieza ya impresa
Si la pieza ya salió con hilos, no la botes:
Hilos que no son stringing
A veces lo que parece stringing es otra cosa:
Si quieres la pieza lista
En Pinklab trabajamos con el clima tico todos los días: guardamos el filamento seco y ajustamos cada material antes de imprimir. Si quieres una pieza sin hilos y lista para regalar, escríbenos. Pedidos por DM en Instagram @pinklab.cr.
Preguntas frecuentes
¿Cómo sé si mi filamento está húmedo?
Escucha chasquidos mientras imprime, mira si la superficie sale opaca o con burbujas y prueba otro rollo. Si con el otro no salen hilos, el primero necesita secarse.
¿A qué temperatura debo imprimir para evitar hilos?
No hay un número único. Empieza con la del perfil del filamento y baja de 5 en 5 grados hasta que los hilos bajen, sin pasar del mínimo que indica el fabricante.
¿Por qué el PETG hace tantos hilos?
Porque es más pegajoso y más sensible a la humedad que el PLA. Sécalo bien, baja un poco la temperatura y acepta un poco de hilo fino, que se quita fácil con calor.
¿Puedo quitar los hilos sin reimprimir?
Sí. Una pistola de calor a unos 200 grados, pasada 1 o 2 segundos, los encoge. Para hilos gruesos usa una cuchilla fina.
¿Quieres algo impreso en 3D? Angel lo hace por ti.
Pedidos por DM en Instagram